Oct 28, 2026
Tri milimetre nehrdzavejúcej ocele s dĺžkou 2 500 mm, poskladané do U-kanála s dvoma 90-stupňovými ohybmi a jedným 45-stupňovým ohybom, a hotový panel sa musí priskrutkovať priamo na laserom vyrezaný rám bez jediného prepracovania. To je práca, na ktorú sa stroj na ohýbanie plechov vlastne kupuje. Nie najhrubšia platňa na dvore a nie najväčšia tonáž v katalógu.
Začnite záverom. Špecifikujte stroj okolo najťažšej a najdlhšej časti, ktorú očakávate počas nasledujúcich dvoch rokov, a potom pridajte približne 20 percent priestoru. Z tejto jedinej časti vyplýva tonáž, dĺžka ohybu, hĺbka hrdla a typ ovládania. Všetko ostatné, od počtu zadných osí až po značku hydraulického čerpadla, je druhoradé a dá sa dohodnúť neskôr.
Nasleduje spôsob, akým sa tieto limity vypočítavajú, ktoré špecifikácie kupujúci najčastejšie nesprávne čítajú a otázky, ktoré sa objavujú takmer pri každom dopyte po objednávke.
Ohraňovací lis je opísaný tromi primárnymi kapacitami a zvyčajne sa pred zadaním objednávky správne porovná iba jedna z nich.
Sila, ktorú musí stroj vyvinúť v strede rozpätia, je určená hrúbkou plechu, pevnosťou materiálu v ťahu, otvorom matrice a dĺžkou ohybu. Ohýbanie vzduchu vyžaduje najmenšiu silu. Dno alebo razenie, kde razník vtlačí materiál úplne do formy, môže vyžadovať niekoľkonásobne viac. To je dôvod, prečo nominálna tonáž sama osebe znamená veľmi málo: 100 ton so 16 mm V-matchom a 100 ton so 6 mm V-matchom sú v praxi dva úplne odlišné stroje.
Menovitá dĺžka v názve modelu, napríklad 2 500 mm, je maximálna šírka obrobku, ale priestor medzi bočnými krytmi je kratší. Stroj s priemerom 2 500 mm môže ponúknuť približne 2 050 mm medzi rámami, takže časť s hlbokou spätnou prírubou môže byť fyzicky nemožné vložiť, aj keď je kratšia ako nominálna dĺžka. Hĺbka hrdla a otvorená výška (denné svetlo) sú rovnako dôležité, ak je dielom krabica, skrinka alebo tvarovaný kanál, a nie plochý pás.
Dva stroje s rovnakou tonážou a rovnakou dĺžkou sa môžu líšiť v cene trojnásobne kvôli tomu, ako riadia polohu barana. Odpruženie sa mení v závislosti od dávky materiálu, smeru zrna a opotrebovania nástrojov, takže kontrola v uzavretej slučke a korunovanie sú oveľa dôležitejšie, keď vykonávate malé dávky rôznorodej práce, ako keď celý deň pracujete s jedným číslom dielu.
Sila ohýbania vzduchu sa dá odhadnúť pomocou vzorca, ktorý výrobcovia ohraňovacích bŕzd publikovali už desaťročia: sila na meter v kilonewtonoch sa rovná 650 vynásobeným druhou mocninou hrúbky plechu vydelenou otvorom v tvare V. Pre mäkkú oceľ sa otvor matrice normálne považuje za osemnásobok hrúbky plechu. Nižšie uvedená tabuľka platí tento vzorec pre rozsah hrúbok, ktoré väčšina výrobných dielní uvádza.
| Hrúbka plechu | Otváranie v tvare V | Sila na meter | Sila pre ohyb 2,5 m |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Tabuľku berte skôr ako východiskový bod než ako konečnú odpoveď. Hlboké ohyby, malé otvory v matrici, triedy s vysokou pevnosťou v ťahu a krátke dĺžky prírub, to všetko posúva požadovanú tonáž nahor, zatiaľ čo ohýbanie iba koncov dlhej časti tlačí zaťaženie smerom k stredu barana, čo je presne miesto, kde priehyb bolí najviac.
Tonáž je len polovica špecifikácie. Druhá polovica rozhoduje o tom, či je možné obrobok vôbec zaťažiť, ohnúť a vybrať. Pred podpisom si preštudujte:
To je miesto, kde sa nachádza väčšina cenového rozdielu a kde správna odpoveď závisí skôr od vašej pracovnej kombinácie než od samotného rozpočtu.
Konvenčné hydraulické ohýbačky použite mechanický hĺbkový doraz a ručne nastavený zadný doraz. Sú rozumnou voľbou, keď sa práca opakuje, väčšinou ide o jednoduché 90-stupňové ohyby a operátor môže vytáčať korekcie. Nastavenie si vyžaduje čas a závisí od skúseností operátora, ale údržba mechanického systému je jednoduchá a lacná.
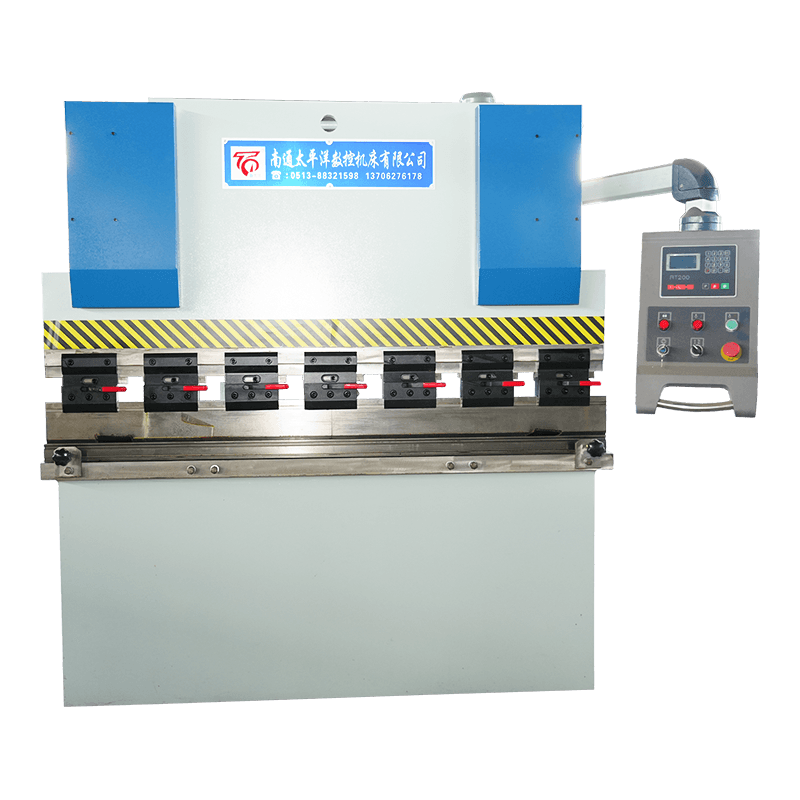
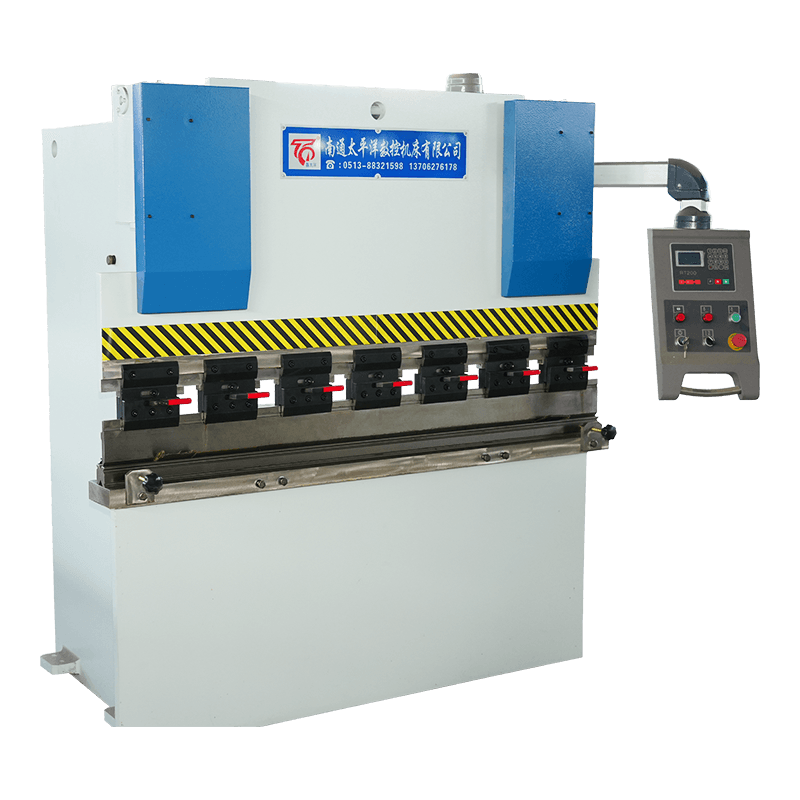 Hydraulická ohýbačka plechov série WC67Y Cenovo výhodný NC ohraňovací lis s ovládaním E21 alebo RT200, vhodný pre výrobu, HVAC a všeobecnú výrobu. Zobraziť produkt →
Synchrónne CNC stroje s torzným hriadeľom spojte dva valce torznou tyčou tak, aby sa oba konce piestu pohybovali spolu, a pridajte numerické ovládanie pre hĺbku piestu a polohu zadného dorazu. Lepšie držia uhol ako čisto mechanická zarážka, ukladajú programy pre opakované úlohy a manipulujú so zmiešanými dávkami oveľa pohodlnejšie, za rozumnú cenu.
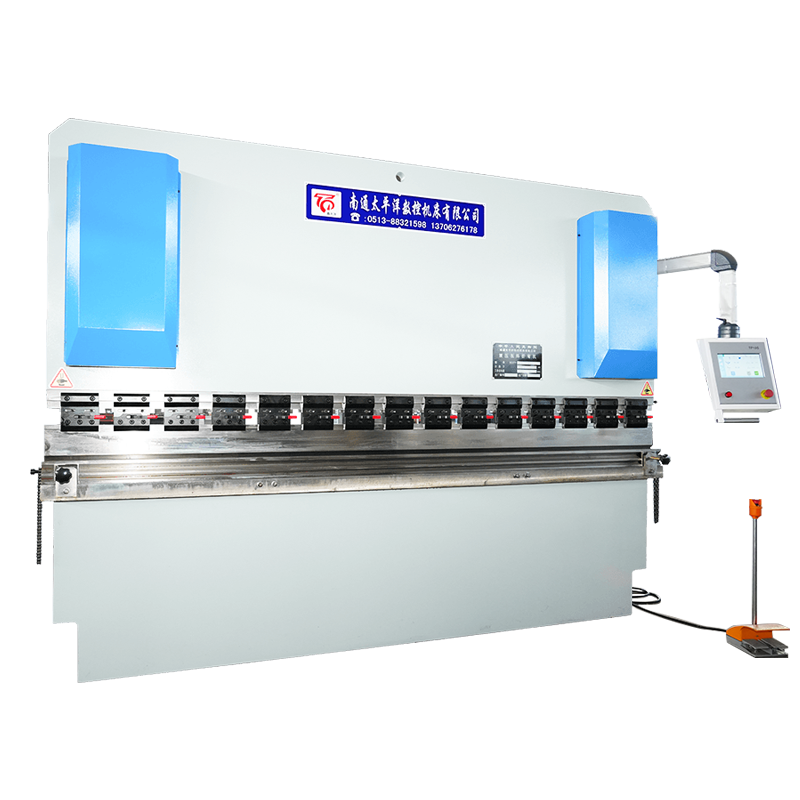 WC67K Series Synchrónny CNC hydraulický ohýbací stroj s torznou osou CNC ohraňovací lis strednej triedy s ovládaním TP10S alebo DA41T, umiestnený medzi možnosťami torzného hriadeľa a elektrohydraulického serva. Zobraziť produkt →
Elektrohydraulické servo CNC stroje ovládať každý valec v uzavretej slučke pomocou proporcionálnych ventilov a lineárnych mierok, takže poloha piest sa meria skôr ako predpokladaná a riadenie môže korigovať spätné pruženie a vychýlenie za chodu. Sú správnou odpoveďou, keď je uhlová tolerancia úzka, keď sú dávky malé a zmiešané, alebo keď jeden operátor musí prevádzkovať niekoľko strojov.
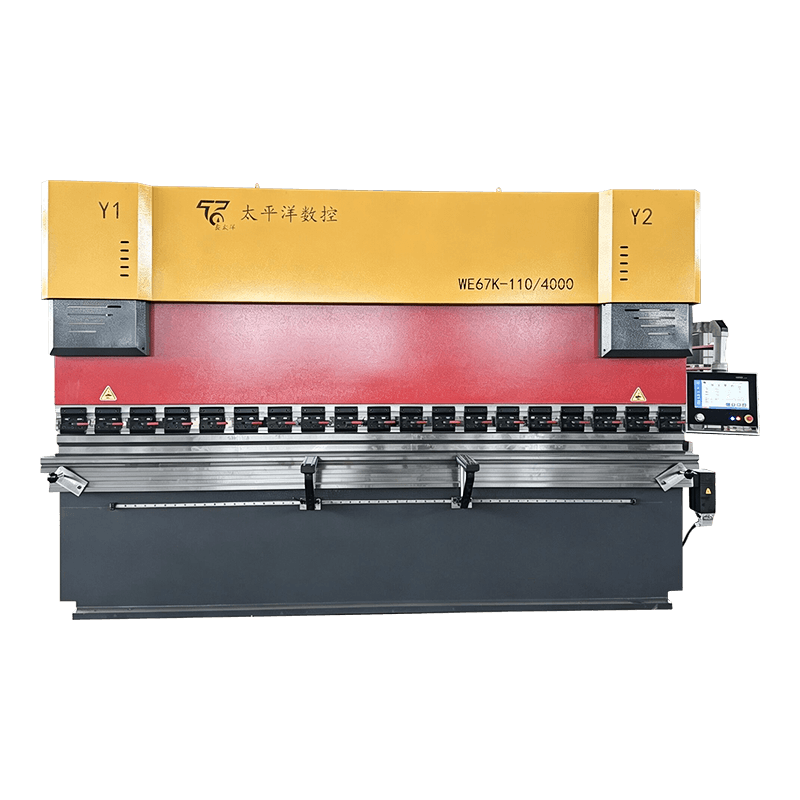 Elektro-hydraulické servo CNC hydraulické ohýbačky série WE67K Špičkový presný ohraňovací lis s reguláciou v uzavretej slučke a možnosťami Delem, ESA alebo Cybelec pre komplexné spracovanie plechov. Zobraziť produkt →
Ak stále váhate v strede tohto rozsahu, praktické porovnanie typov pohonu a toho, kde sa každý oplatí, nájdete v tomto návode na výber správneho CNC ohýbacieho stroja na plech .
Rovnaká hrúbka a rovnaká matrica môžu vyžadovať výrazne odlišnú silu v závislosti od toho, ako ďaleko sa razník dostane do materiálu. Základnou líniou je ohýbanie vzduchom, pri ktorom sa list dotýka iba okrajov matrice. Dno a razenie znásobuje toto číslo a multiplikátor je dôvodom, prečo stroj, ktorý sa na vzduchu pohodlne ohne o 4 mm, môže zápasiť s rovnakým plechom pod raziacimi nástrojmi.
Praktický dôsledok je jednoduchý. Ak si kúpite tonáž na ohýbanie vzduchom a neskôr prejdete na raziace nástroje, aby ste dosiahli úzky vnútorný polomer, môžete sa ocitnúť mimo menovitého výkonu stroja pri práci, o ktorej ste si mysleli, že je v rámci nej.
Pochopenie geometrie ohybovej zóny vysvetľuje väčšinu vyššie uvedených špecifikácií. Hrot dierovača tlačí plech do V-otvoru matrice; ramená matrice nastavujú vnútorný polomer; otvor matrice určuje požadovanú silu a minimálnu dĺžku príruby.
Väčšina sporov po dodaní pochádza skôr z neúplnej špecifikácie ako z chybného stroja. Užitočný dopyt uvádza triedu materiálu a rozsah hrúbky, maximálnu dĺžku ohybu, najmenší vnútorný polomer, minimálnu prírubu, toleranciu uhla v stupňoch, štandard nástrojov, ktorý chcete použiť, a bezpečnostný štandard, ktorý musí stroj spĺňať. V Európe sú hydraulické ohraňovacie lisy bežne špecifikované podľa EN 12622; kupujúci v iných regiónoch by mali výslovne uviesť ekvivalentnú miestnu požiadavku.
Jedna otázka, ktorú sa oplatí položiť pred podpisom. Požiadajte dodávateľa, aby potvrdil dostupnú tonáž pri plnej nominálnej dĺžke, nielen v strede rozpätia, a aby uviedol, ako stroj kompenzuje vychýlenie piesta. Výrobca s vlastným inžinierstvom, ako napr CNC obrábací stroj Nantong Pacific , by mal vedieť odpovedať na obe písomne.
Formuje plochý plech do uholníkov, kanálov, škatúľ a zakrivených profilov lisovaním materiálu medzi razidlom a matricou. Typické použitie zahŕňa kryty, potrubia, konzoly, časti podvozku, strešné a stenové panely a akúkoľvek časť, kde sa plochý polotovar musí zmeniť na trojrozmerný tvar.
Pre vzduchové ohýbanie vynásobte 650 druhou mocninou hrúbky, vydeľte otvorom v tvare V a vynásobte dĺžkou ohybu v metroch. Potom použite faktor materiálu: približne 1,5 pre nehrdzavejúcu oceľ a 0,5 až 0,6 pre hliník. Ak niekedy očakávate, že budete používať raziace nástroje, pridajte si priestor.
Bežné hydraulické stroje vyhovujú jednoduchej, opakujúcej sa 90-stupňovej práci, kde čas nastavenia nie je kritický. CNC stroje, najmä elektrohydraulické typy servopohonov, sa oplatia, keď je pracovná zmes rôznorodá, uhlová tolerancia je úzka alebo ten istý operátor prevádzkuje viac ako jeden stroj.
Praskanie zvyčajne pochádza z ohybu cez strihanú alebo laserom vyrezanú hranu s príliš malým vnútorným polomerom pre materiál alebo z ohybovej línie prebiehajúcej pozdĺž smeru valcovania. Odpruženie je vlastné ohýbaniu vzduchu a rastie s pevnosťou v ťahu, takže potrebuje korekciu uhla nadmerného ohybu alebo uzavretej slučky.
Môže, za predpokladu, že stroj má dostatočnú tonáž pre najhrubšiu úlohu a dostatočnú dĺžku pre najdlhšiu úlohu a za predpokladu, že akceptujete, že tenký materiál môže potrebovať iné nástroje. Tenký plech potrebuje úzku matricu a často ostrejší úder; hrubý plech potrebuje širokú matricu a vyššiu tonáž.
Skontrolujte priamosť piesta a praskliny v ráme, hydraulické netesnosti, tesnenia valcov, stav torznej tyče alebo servoventilov, dostupnosť ovládača a podporu náhradných dielov. Nástroje majú často väčšiu hodnotu ako stroj, preto sa uistite, že razník a matrica sú zhodné a nie sú opotrebované za bodom držania uhla.
Súvisiace produkty
Kontaktujte nás
Továreň
Priemyselný park Xichang, mesto Chengdong, Haiancity, Nantong City, provincia Jiangsu, Čína
E -mail
Telefonovať
+86-13906278466
QR kód