Oct 20, 2026
Šesťmilimetrová mäkká oceľ, dĺžka 3000 mm, 250 kusov mesačne. Tieto tri čísla rozhodujú viac o tom, ktorý hydraulický ohýbací stroj potrebujete, než akákoľvek brožúra: hrúbka určuje tonáž, dĺžka ohybu nastavuje nosník a veľkosť šarže rozhoduje o tom, či sa oplatí zaplatiť mechanickú torznú tyč alebo servoventil s uzavretou slučkou.
Krátka odpoveď je, že obyčajné hydraulické, torzne synchronizované CNC a elektrohydraulické servostroje nie sú navzájom lepšie ani horšie – sú zamerané na inú prácu. Hrubý plech pri dlhých chodoch vyhovuje jednoduchému hydraulickému ohraňovaciemu lisu s mechanickým hĺbkovým dorazom. Tenký plech v krátkych sériách s úzkymi uhlovými toleranciami je miesto, kde synchronizácia serva zarába svoju cenu len v čase nastavenia. CNC s torznou tyčou je umiestnený v strede a je to stroj, ktorý väčšina obchodov skutočne kupuje. Zvyšok tohto článku je o potvrdení tohto rozdelenia proti vašim vlastným častiam.
Ohraňovací lis je lis s nezvyčajne presným hĺbkovým dorazom. Dva bočné rámy nesú pevné spodné lôžko držiace matricu; dva hydraulické valce v hornej časti rámu poháňajú baran, ktorý nesie razník. Čerpadlo dodáva olej cez ventilový blok, piest sa pohybuje dole do naprogramovanej polohy a uhol ohybu vychádza z toho, ako ďaleko razník vstupuje do matrice. Nikde v stroji nie je žiadne pevné „nastavenie uhla“ – iba hĺbka a reakcia materiálu na ňu.
O tom, či sa ohyb zopakuje tisíckrát, rozhodujú tri veci: ako rovnobežne zostane baranidlo pri zostupe, ako presne sa meria hĺbka a či je lôžko kompenzované za priehyb, ktorý spôsobuje ohybová sila. Systémový tlak na strojoch tohto typu sa zvyčajne pohybuje niekde v rozsahu 200 – 300 barov, ale tlak nie je tým, čo riadi kvalitu – pozícia je.
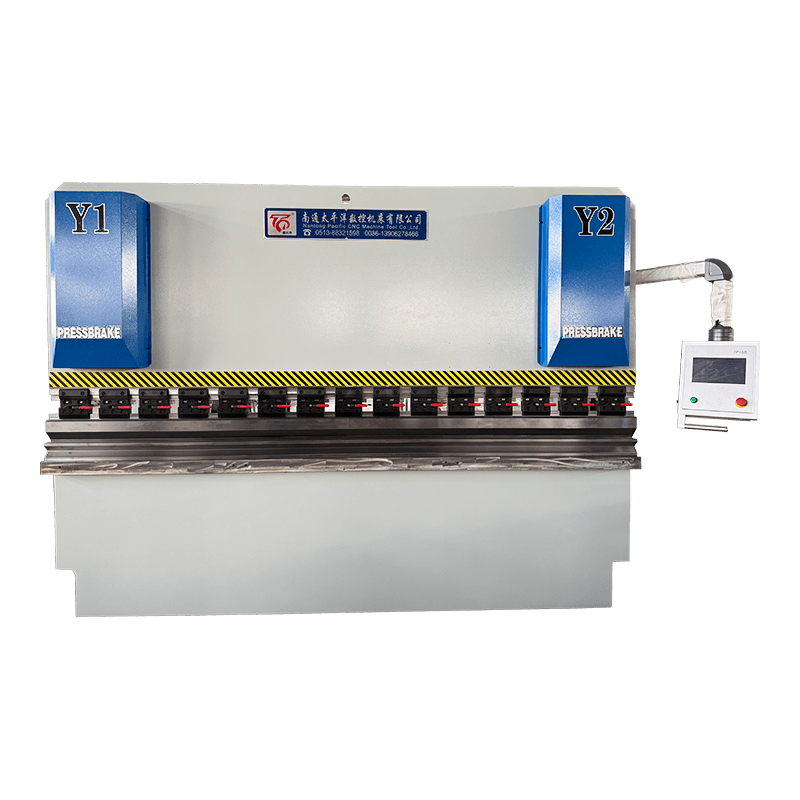
Paralelnosť je miesto, kde sa tri rodiny strojov oddeľujú. Hladký hydraulický stroj udržuje baran v rovine pomocou mechanického spojenia a pevných dorazov; torzne synchronizovaný stroj spája dva valce spolu s torzným hriadeľom a používa CNC os na hĺbku; elektrohydraulický servostroj dáva každému valcu vlastný proporcionálny ventil a lineárnu stupnicu, takže obe strany sú korigované nezávisle niekoľkokrát za sekundu.
Tento rozdiel sa prejavuje ako čas nastavenia a ako tolerancia na tenkom plechu. Na torznom stroji znamená zmena materiálu alebo uhla nové hodnoty hĺbky a skúšobný ohyb; na servo stroji tieto hodnoty žijú v programe a Y1/Y2 sú v uzavretej slučke, čo je dôležité, keď spúšťate 30 rôznych dielov týždenne v 1,5 mm plechu.
| Funkcia | WC67Y hladká hydraulika | WC67K torzne synchronizovaný CNC | Elektrohydraulické servo CNC WE67K |
|---|---|---|---|
| Synchronizácia RAM | Mechanické prepojenie | Torzný hriadeľ plus mechanické dorazy | Servoventil plus lineárne stupnice na valec |
| Kontrola hĺbky | Ručné koleso alebo jednoduché NC | CNC os Y, motorizovaná | CNC s uzavretou slučkou Y1/Y2 |
| Nastavenie novej časti | Najdlhšie, nastavené skúšobnými zákrutami | Mierne, uhly uložené v programe | Najkratšie, opakovateľné hodnoty |
| Najlepšie sedí | Hrubý plech, jednoduché profily, nízky objem | Zmiešané šarže vo všeobecnom obchode | Tenký plech, tesné uhly, opakujte prácu |
| Relatívna cena | Najnižšia | Stredný | Najvyššie |
Tam, kde stačí stredná cesta, je zvyčajne rozumným nákupom stroj s torznou osou: zvládne širokú škálu mäkkej ocele a nehrdzavejúcej práce, udržiava nastavenie uhla v programe a nemá cenu servosystému.
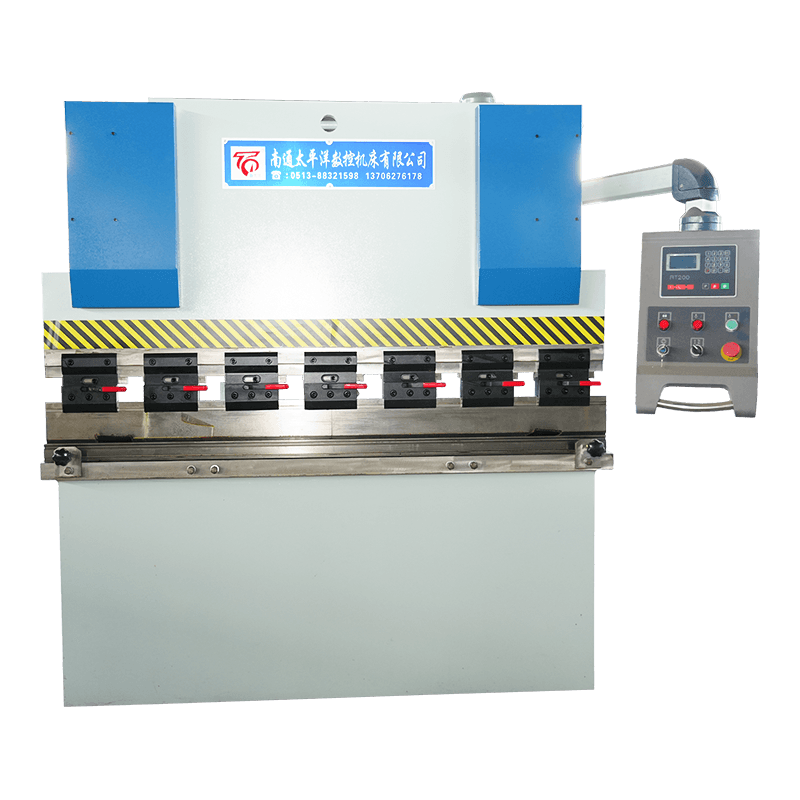
 WC67K Synchrónny CNC hydraulický ohraňovací lis s torznou osou CNC ohraňovací lis strednej triedy pre prácu so zmiešanou mäkkou oceľou a nehrdzavejúcou oceľou, s uloženými uhlovými programami a servoriadeným zadným dorazom a zdvihom. Zobraziť produkt →
Tonáž nie je vecou vkusu. Pre ohýbanie mäkkej ocele vzduchom je použiteľný dielenský vzorec P (tony na meter) ≈ 65 × t² / V, kde t je hrúbka plechu a V je otvor matrice. Obvyklý východiskový bod je V = 8 × t. 6 mm doska preto beží na 48 mm matrici a potrebuje približne 49 t/m; cez ohyb 3 000 mm, čo je asi 146 t, takže stroj s hmotnosťou 160 – 200 t pokryje úlohu s pracovnou rezervou.
Pre dielne, ktoré ohýbajú väčšinou ťažší plech v jednoduchých profiloch, zastreší prácu bežný hydraulický stroj s motorizovaným zadným dorazom bez platenia za synchronizáciu servopohonov.
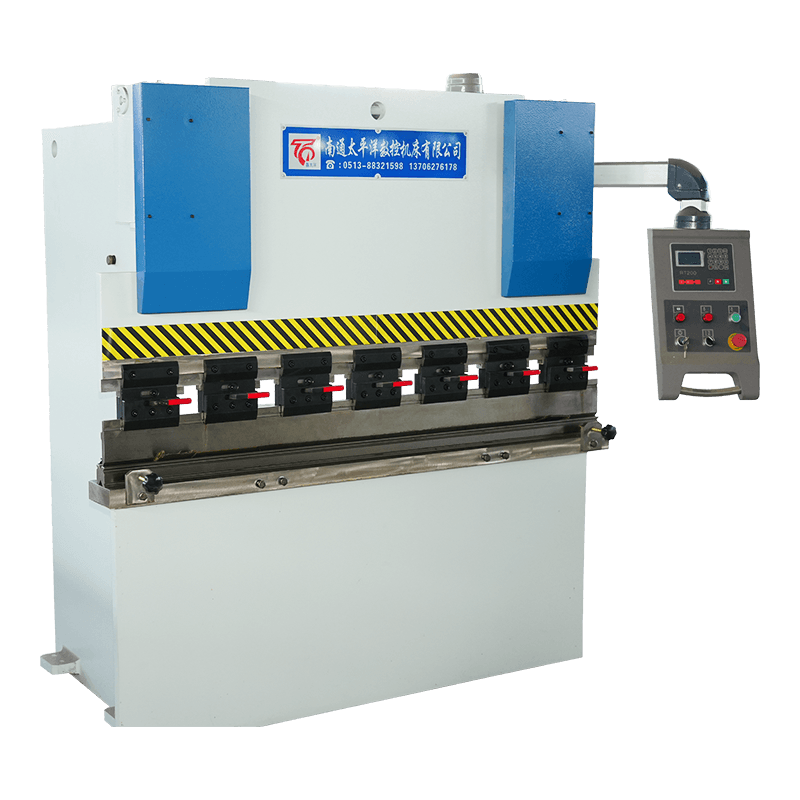 WC67Y Séria NC Hydraulický ohraňovací lis na plech Cenovo výhodný NC hydraulický ohraňovací lis pre ťažšie dosky a jednoduché profily, s ukladaním programu E21 alebo RT200 a voliteľnou manuálnou kompenzáciou. Zobraziť produkt →
Väčšina sťažností týkajúcich sa uhla má štyri príčiny a iba jednou z nich je riadiaci systém stroja. Prvým je vychýlenie: pri zaťažení sa baran skláňa v strede nahor a lôžko nadol, takže ohyb po celej dĺžke vychádza v strede hlbšie ako na koncoch. Korunovanie - sada klinov alebo hydraulická kompenzácia v posteli - je štandardná oprava a mala by byť na vašom zozname špecifikácií, ak sa bežne ohýbate takmer na plnú kapacitu.
Druhým je materiálová variácia. Tolerancie hrúbky plechu znamenajú, že dva plechy z rôznych zvitkov sa môžu ohýbať odlišne pri rovnakej hĺbke piesta, a preto ohýbanie vzduchom vždy potrebuje skúšobný kus na začiatku šarže. Tretím je odpruženie, ktoré sa zvyšuje s pevnosťou v ťahu – nehrdzavejúce a vysokopevnostné nízkolegované druhy pružia výrazne viac ako mäkká oceľ a potrebujú buď nadmerné ohýbanie alebo korekciu uhla. Štvrtou je teplota oleja: stroj, ktorý ráno beží studený a popoludní horúci, môže driftovať, ak hodnota hĺbky nie je kompenzovaná v riadení. Na servo-synchronizovanom stroji sa drift koriguje nepretržite; na torznom stroji nie je.
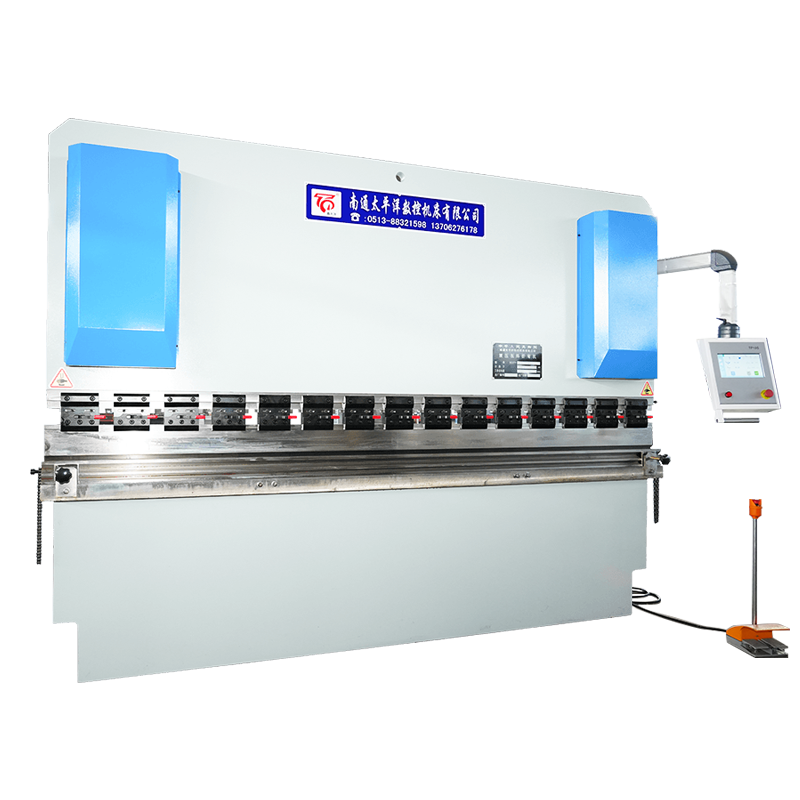
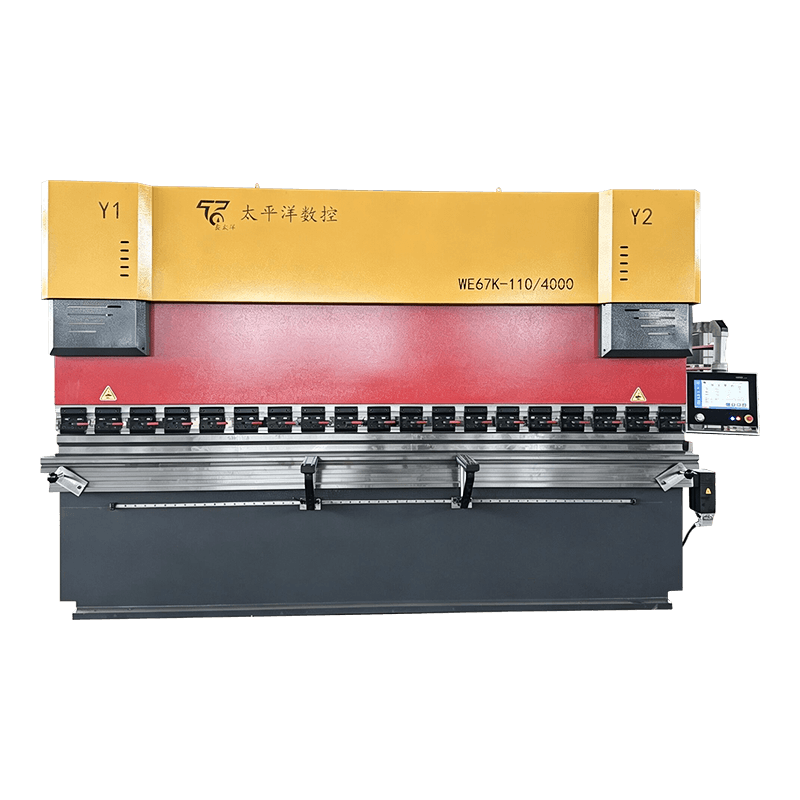 Elektrohydraulický servo CNC ohraňovací lis WE67K Vysoko presný servosynchronizovaný ohraňovací lis s viacosovým zadným dorazom a nepretržitou korekciou pre konzistentnú presnosť ohýbania po celej pracovnej dĺžke. Zobraziť produkt →
Hydraulické ohraňovacie lisy zlyhávajú na predvídateľných miestach a takmer všetky drahé poruchy začínajú ako lacné. Hydraulický okruh, synchronizácia a zadný doraz tvoria väčšinu neplánovaných zastávok a krátka týždenná rutina väčšinu z nich zachytí skôr, ako dôjde k odstávke výroby. náš Sprievodca údržbou hydraulického ohýbacieho stroja pokrýva celý harmonogram; toto je päť vecí, ktoré sa oplatí urobiť ako prvé.
Dva stroje s rovnakou tonážou a dĺžkou ohybu môžu byť veľmi odlišné nákupy, pretože číslo v nadpise nehovorí nič o kontrole, korunovaní alebo akceptačnom teste. Pred porovnaním cien si dajte na papier nasledovné.
| Položka | Čo uviesť | Prečo na tom záleží |
|---|---|---|
| Menovitá sila | Tonáž pri uvedenom otvore matrice a sile materiálu | Zabraňuje preťaženiu, keď neskôr nasadíte užšiu matricu |
| Dĺžka ohybu | Polohy ohýbania po celej dĺžke a mimo stredu | Prehnutie rámu je najhoršie na koncoch |
| Uhlová opakovateľnosť | Počet skúšobných ohybov a prípustná tolerancia | Jediná kontrola, ktorá odráža skutočnú produkciu |
| Bezpečnosť | Svetelná clona, obojručné ovládanie, ochrana prepúšťacieho ventilu | Zákonná požiadavka a ochrana operátora |
| Dokumentácia | Hydraulická schéma, schéma zapojenia, zálohovanie parametrov | Skráti čas na riešenie problémov na polovicu |
| Náhradné diely | Súpravy tesnení, filtračné prvky, komponenty spätného dorazu | Prestoje závisia od toho, čo už máte na poličke |
Na porovnanie, Nantong Pacific CNC Machine Tool stavia všetky tri architektúry – obyčajné hydraulické, torzne synchronizované a elektrohydraulické servo – v Haian, Jiangsu a vyváža do juhovýchodnej Ázie, Európy, USA a na Stredný východ. Môžete skontrolovať celý rozsah ohraňovacích lisov popri nožniciach, valcovacích strojoch a lisoch, čo pomáha, keď jeden dodávateľ musí pokryť celú výrobnú linku namiesto jedného stroja.
Hydraulická časť popisuje pohon: tlak oleja posúva baranidlo. CNC popisuje ovládanie, ktoré nastavuje hĺbku barana, polohu zadného dorazu a niekedy aj korunku. Väčšina moderných hydraulických ohraňovacích lisov je v určitej forme CNC, takže sa tieto dva pojmy skôr prekrývajú, než by si konkurovali.
Použite P (t/m) ≈ 65 × t² / V pre mäkkú oceľ, pričom V = 8 × t. 6 mm doska na 48 mm matrici potrebuje asi 49 t/m, takže ohyb 3 000 mm potrebuje približne 146 t – 160 až 200 t stroj to pokrýva s rezervou.
Cena sa pohybuje s tonážou, dĺžkou ohybu, počtom CNC osí, korunovaním a nástrojmi. Dva stroje rovnakej veľkosti môžu pristáť ďaleko od seba, keď sa pridá synchronizácia servopohonu a ovládanie 3 1 alebo 4 1 osí, preto si vyžiadajte cenovú ponuku podľa vlastných výkresov dielov.
Dodržujte interval od výrobcu a odoberajte vzorku oleja aspoň raz ročne. Teplo, prach a voda sú zvyčajnými príčinami skorej degradácie a filtračné prvky je zvyčajne potrebné vymieňať častejšie ako samotný olej.
Áno, ale nehrdzavejúce a vysokopevnostné triedy vyžadujú väčšiu silu a väčšiu kompenzáciu pruženia ako mäkká oceľ. Dimenzujte stroj na najtvrdší materiál v rámci vašej predvídateľnej pracovnej záťaže, a nie na dnešnú prácu z mäkkej ocele.
Svetelné závory alebo laserové chrániče na medzere medzi nástrojmi, obojručné ovládanie, poistný ventil chrániaci hydraulický okruh pred preťažením a mechanické dorazy na pieste. Pred odoslaním skontrolujte, či má zariadenie certifikáciu požadovanú na vašom trhu.
Súvisiace produkty
Kontaktujte nás
Továreň
Priemyselný park Xichang, mesto Chengdong, Haiancity, Nantong City, provincia Jiangsu, Čína
E -mail
Telefonovať
+86-13906278466
QR kód