
Sep 16, 2026
Keď 6 mm platňa z uhlíkovej ocele potrebuje presný 90° ohyb s opakovateľnou presnosťou, hydraulický ohraňovací lis je jediným strojom, ktorý poskytuje potrebnú tonáž a ovládanie. Na rozdiel od ručného ohýbania alebo mechanických lisov poskytujú hydraulické systémy plnú tonáž počas celého zdvihu, vďaka čomu sú ideálne pre hrubé plechy, dlhé obrobky a zložité nastavenia lisovníc. Tento článok vysvetľuje, ako fungujú hydraulické ohraňovacie lisy, porovnáva dva dominantné typy synchronizácie a prevedie vás kľúčovými parametrami, ktoré je potrebné zvážiť pred nákupom.
Všetky hydraulické ohraňovacie lisy používajú hydraulické valce na pohyb piestu (horného nosníka) smerom nadol. Čerpadlo tlačí olej do valcov, pričom generuje silu, ktorá sa prenáša cez baranidlo na razidlo, ktoré lisuje plech do formy V. Základnou výhodou hydrauliky je hustota sily: kompaktný valec dokáže vyrobiť stovky ton bez mechanickej zotrvačnosti zotrvačníka alebo spojky.
Rýchlosť a poloha zdvihu sú riadené servoventilmi alebo proporcionálnymi ventilmi. V moderných modeloch CNC riadi riadiaca jednotka príkazy ventilom, aby dosiahli presnú polohu v dolnej úvrati, čím kompenzujú zmeny teploty oleja a vychýlenie rámu. Podľa priemyselných príručiek dokáže dobre vyladený hydraulický ohraňovací lis udržať uhly ohybu v rozmedzí ±0,5° počas tisícok cyklov.
Mechanické ohraňovacie lisy sa pri pohybe barana spoliehajú na rotujúci excentrický hriadeľ. Ponúkajú vysokú rýchlosť, ale obmedzenú nastaviteľnosť zdvihu a riskujú preťaženie hnacieho ústrojenstva pri ohýbaní blízko kapacity. Hydraulické ohraňovacie lisy majú na druhej strane zabudovaný systém odľahčenia tlaku: ak je materiál príliš hrubý alebo nesúlad matrice je extrémny, otvorí sa poistný ventil, čím sa zabráni poškodeniu stroja a nástrojov. Táto bezpečnostná rezerva je kritická v prostredí dielní, kde sa hrúbka materiálu líši od šarže k šarži.
Všetky hydraulické ohraňovacie lisy musia počas ohýbania držať baran rovnobežný so stolom. Používajú sa dva osvedčené mechanizmy: torzno-osová (mechanická) synchronizácia a elektrohydraulická servosynchronizácia. Každý z nich vyhovuje rôznym výrobným mieram a požiadavkám na presnosť.
Táto konštrukcia využíva torznú tyč, ktorá spája ľavý a pravý hydraulický valec. Keď sa valce pohybujú, torzná tyč núti obe strany, aby sa pohybovali rovnako. Systém je mechanicky odolný, nevyžaduje žiadnu elektronickú spätnú väzbu a ľahko sa udržiava. Ide o cenovo najefektívnejšiu voľbu pre všeobecné ohýbanie do hrúbky plechu 6 mm. Pre spoľahlivého pracanta v tejto kategórii je 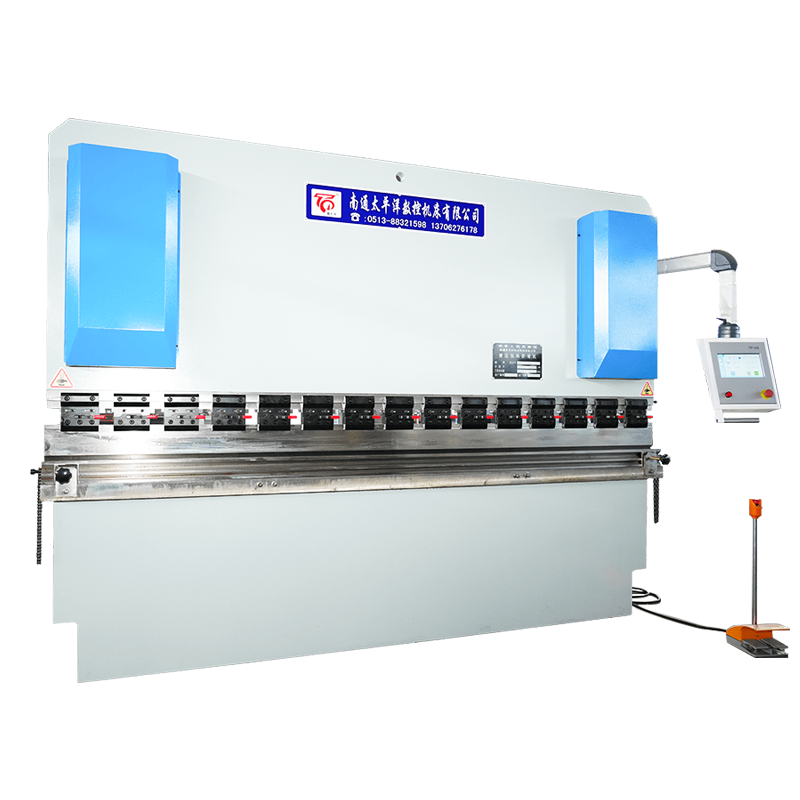 WC67K Synchrónny CNC hydraulický ohraňovací lis s torznou osou Tento mechanicky synchronizovaný ohraňovací lis ponúka spoľahlivý paralelizmus bez elektronickej spätnej väzby, vďaka čomu je cenovo výhodnou voľbou pre všeobecné ohýbanie do hrúbky 6 mm, ideálne pre veľkoobjemovú výrobu. Zobraziť produkt → ponúka osvedčenú konštrukciu so zváraným rámom z oceľového plechu analyzovanou softvérom ANSYS stress.
Tu je každý valec ovládaný nezávisle pomocou servoventilu a lineárneho enkodéra. Riadiaca jednotka CNC neustále porovnáva ľavú a pravú polohu barana a upravuje prietok oleja v reálnom čase. To umožňuje veľmi vysokú rovnobežnosť – zvyčajne do 0,02 mm – a umožňuje naprogramovanie kompenzácie koruny do ovládača. The 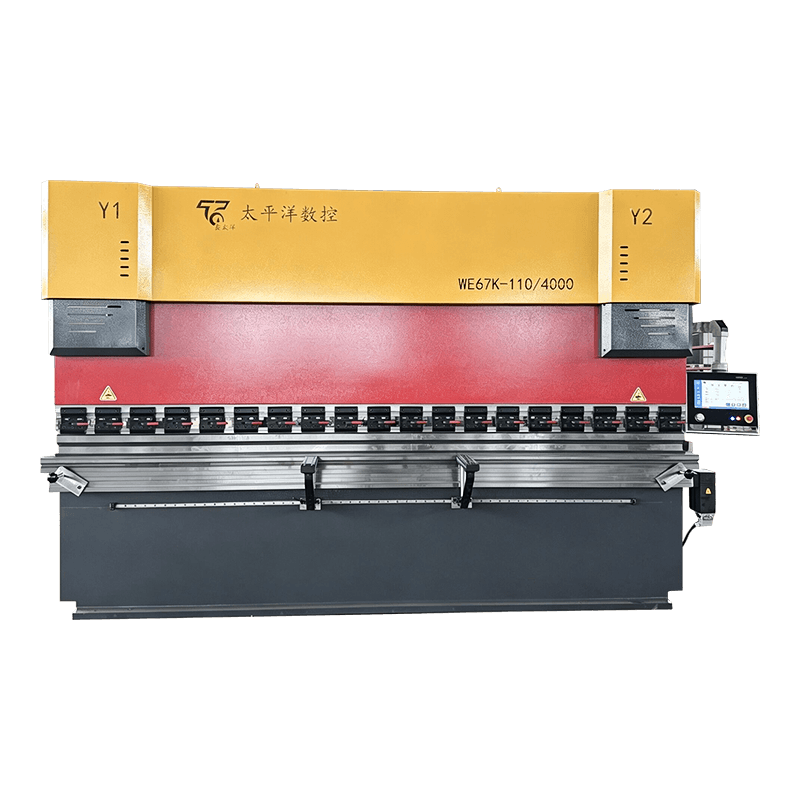 Elektrohydraulický servo CNC hydraulický ohraňovací lis WE67K S nezávislým ovládaním servoventilu a lineárnymi enkodérmi dosahuje tento model rovnobežnosť do 0,02 mm a podporuje kompenzáciu koruny, ktorá je vhodná pre letecký priemysel a precízne architektonické práce. Zobraziť produkt → je určený pre priemyselné odvetvia, ktoré vyžadujú vysoko presné ohýbanie dlhých obrobkov, ako sú letecký priemysel a architektonické panely z nehrdzavejúcej ocele.
Obidve série sú dostupné v tonážnom rozmedzí od 40 do 1000 ton a môžu byť vybavené štaardným alebo zákazkovým náradím. Voľba závisí predovšetkým od požadovanej uhlovej tolerancie a objemu výroby – elektrohydraulické modely sú drahšie vopred, ale znižujú šrot a čas nastavenia pri prevádzke s vysokým obsahom zmesi.
Výber správneho stroja presahuje tonáž. Nasledujúce parametre musia zodpovedať geometrii obrobku, materiálu a požadovanému výkonu.
| Parameter | Prečo na tom záleží | Typický rozsah |
|---|---|---|
| Ohybová sila (tonáž) | Určuje maximálnu hrúbku dosky, ktorú môžete ohýbať | 40 – 1000 ton |
| Dĺžka ohybu | Musí pokrývať najdlhší obrobok, ktorý spracovávate | 1,5 – 8 m |
| Mŕtvica | Ovplyvňuje maximálnu výšku bočnej príruby | 100 – 400 mm |
| Hĺbka hrdla | Vzdialenosť od rámu k stredu matrice | 200 – 500 mm |
| Riadiaci systém | 2-osové (Y1 Y2) vs. 4-osové (Y1 Y2 X R) | CNC s dotykovou obrazovkou |
| Zadný rozchod | Automatizované meradlo pre opakovateľné šírky príruby | Os X ± 0,1 mm |
Okrem štandardných parametrov zvážte aj flexibilitu výrobcu stroja. Výrobcovia ako Nantong Pacific ponúkajú neštandardné dizajny – napríklad extra dlhé postele alebo vystužené rámy na ohýbanie nehrdzavejúcej ocele – čo môže byť výhodou, keď vaše projekty nespadajú do špecifikácií katalógu. Pre mnohé obchody, 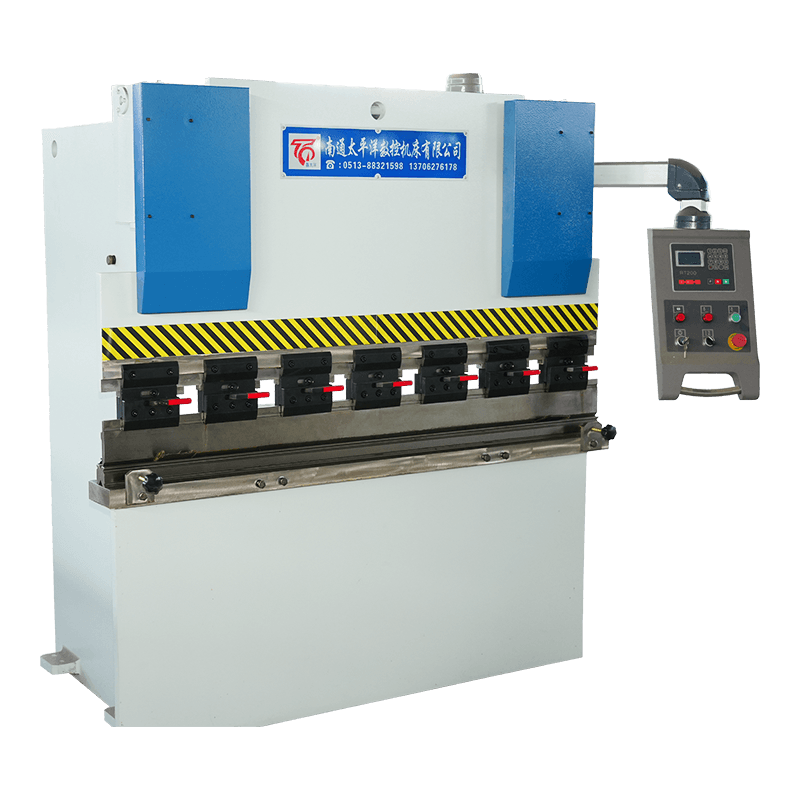 WC67Y Hydraulická ohýbačka plechu Robustný základný NC ohraňovací lis s ovládačom E21 a oceľovým zváraným rámom, určený pre malé až stredné dielne, ktoré potrebujú spoľahlivé ohýbanie nenáročné na údržbu bez pokročilých funkcií CNC. Zobraziť produkt → slúži ako robustné riešenie základnej úrovne, keď funkcie CNC ešte nie sú potrebné.
Podrobnejší pohľad na každodennú prevádzku a riešenie problémov nájdete na bežné poruchy hydraulických ohýbačiek a ich riešenia and správne postupy údržby .
Hydraulické ohraňovacie lisy sú odolné, ale zanedbanie kvality kvapaliny, stavu tesnenia a čistoty filtra vedie k poklesu tlaku a posunu polohy. Jednoduchý týždenný kontrolný zoznam – kontrola hladiny oleja, kontrola netesností a skúšobný ohyb so známou matricou – môže predĺžiť životnosť stroja o roky. Medzi najčastejšie sťažnosti operátorov patrí pomalá rýchlosť piest (často problém s čerpadlom alebo ventilom), nerovnomerné ohýbanie (opotrebenie tesnenia valca) a odchýlka uhla (nastavenie zadného dorazu alebo koruny).
Mnohým z týchto problémov sa dá predísť plánovanými výmenami hydraulického oleja (každých 2000 hodín alebo ročne) a udržiavaním čistých vodiacich dráh barana. Ak narazíte na pretrvávajúce problémy, sprievodca riešením problémov spomenuté vyššie zahŕňa podrobnú diagnostiku každého symptómu.
Odpoveď: Hydraulické ohraňovacie lisy používajú valce naplnené olejom na generovanie sily, ideálne pre ťažké ohýbanie (> 3 mm plech). Servoelektrické ohraňovacie lisy využívajú guľôčkové skrutky poháňané servomotormi, ktoré ponúkajú vyššiu rýchlosť a energetickú účinnosť pre prácu s tenkým rozchodom.
Odpoveď: Pre dĺžku ohybu 2 m s otvorom v tvare V s hrúbkou materiálu 8 × je potrebných približne 80 ton. Použite vzorec: sila (tona) = (dĺžka × hrúbka materiálu² × 1,5) / otvor matrice.
Odpoveď: Áno, ale nehrdzavejúca oceľ vyžaduje asi o 50% viac tonáže ako mäkká oceľ rovnakej hrúbky kvôli vyššej pevnosti v ťahu. Uistite sa, že rám stroja a nástroje sú dimenzované na extra silu.
Odpoveď: Pri správnej údržbe môže hydraulický ohraňovací lis spoľahlivo fungovať 20–30 rokov. Kľúčové faktory: pravidelné výmeny oleja, výmena tesnení každých 5-10 rokov a zabránenie nepretržitému preťaženiu.
Odpoveď: Zadný doraz presne umiestni list pred každým ohybom. CNC zadné meradlá to automatizujú, čím sa skracuje čas nastavenia a zaisťujú sa opakovateľné rozmery príruby v rozmedzí ±0,1 mm.
Odpoveď: Áno, najmä elektrohydraulické servo modely s vysokou rýchlosťou približovania barana (až 200 mm/s) a automatickými výmenníkmi nástrojov. Sú široko používané v automobilovom priemysle a výrobných linkách zariadení. $ $
Súvisiace produkty
Kontaktujte nás
Továreň
Priemyselný park Xichang, mesto Chengdong, Haiancity, Nantong City, provincia Jiangsu, Čína
E -mail
Telefonovať
+86-13906278466
QR kód


